PRODUCTS取扱製品
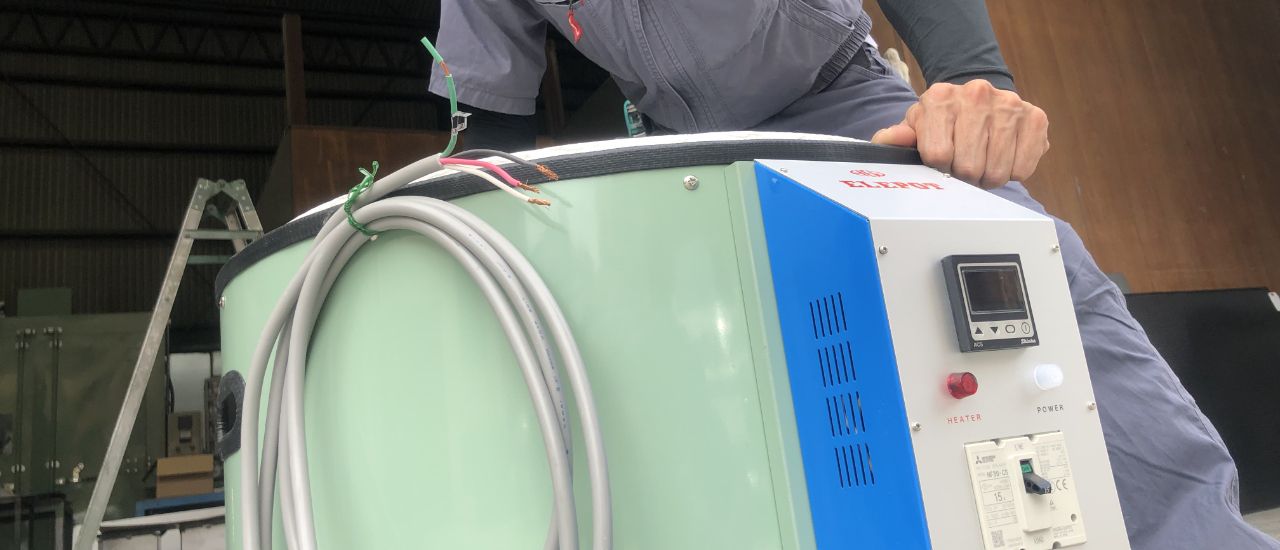
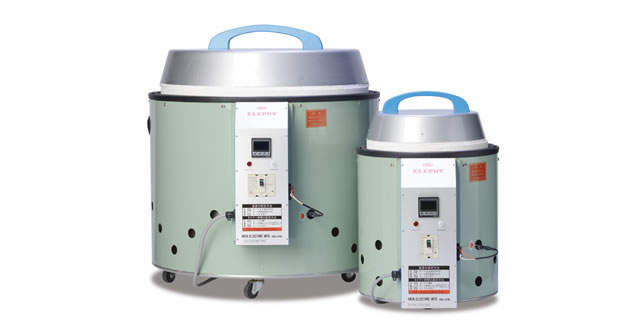
エレポット電気炉ELEPOT
型成型による軽量化で、業界屈指の低価格・コンパクトさを実現し、鋼材の焼入れ・焼きもどし・焼鈍・金属の溶解・焼結・焼きばめの為の加熱、固溶化熱処理、その他各種熱処理にご使用になれます。
特注電気炉CUSTOM-MADE FURNACE
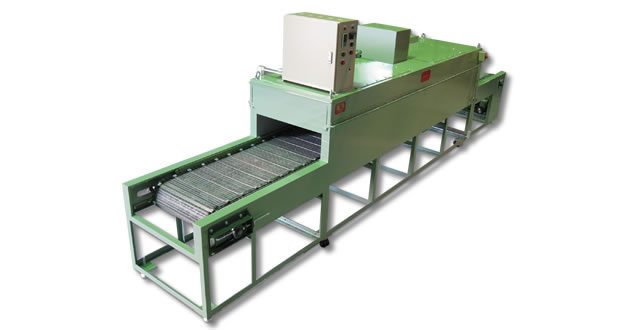
電気炉や熱処理炉をご希望に合わせて設計から製造まで自社で行っています。箱型やコンベヤ式、台車式など、お客様に合った効率的な構造を提案します。
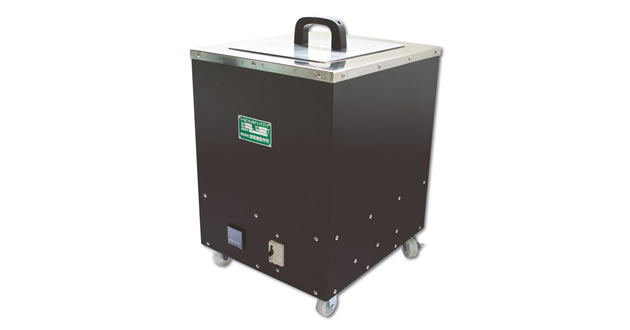
シールピール・メルティングタンクSEAL PEEL MELTING TANK
シールピール溶剤を溶かす専用タンクです。過昇温防止機能が標準装備されておりますので、より安全・安心してご使用になれます。
ABOUT US畑電機製作所について
70年にわたる技術と実績の
熱機器の総合メーカー
昭和25年に熱機器の総合メーカーとして、電気炉を始めとする各種熱処理装置や乾燥装置の製造を開始しました。量産型の小型電気炉「エレポット®」や、お客様のご要望に合わせた大型設備まで、中小企業ならではのフットワークの軽さで最適な装置を提案します。
会社概要IN-HOUSE PRODUCTION一貫生産体制
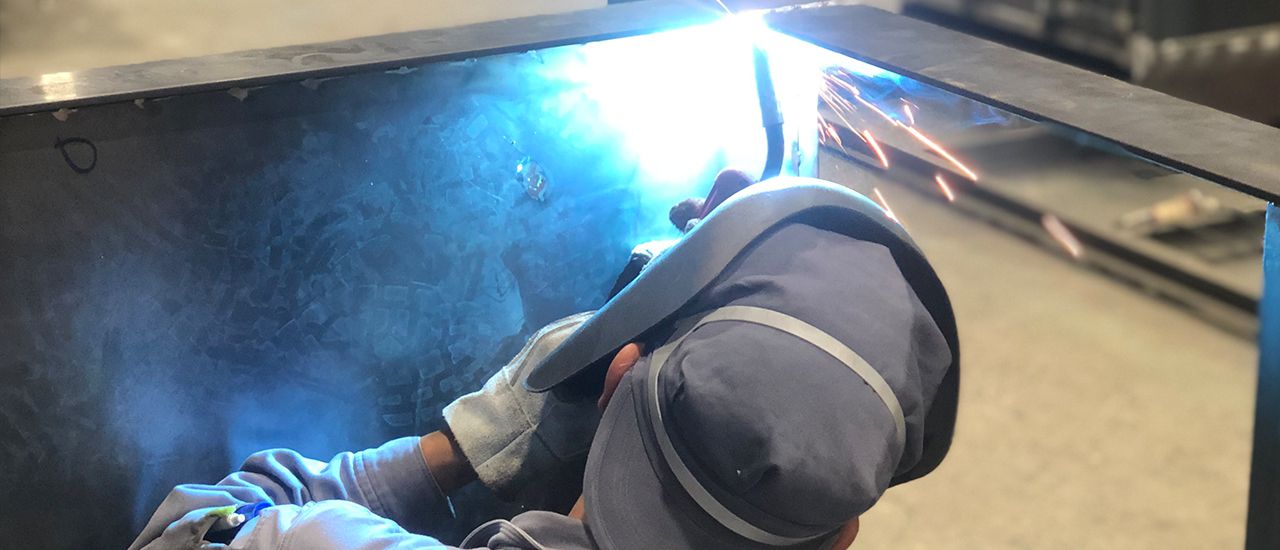
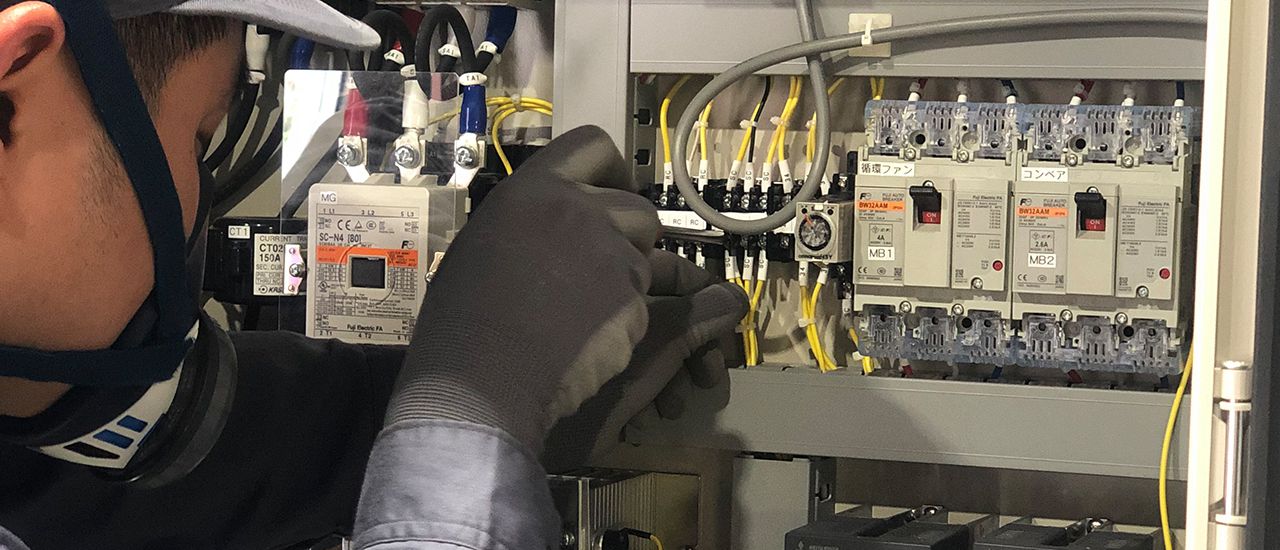
自社で設計から製造、制御盤製作まで一貫して行うため、工程管理や品質管理にも力を入れているのでご安心ください。
-
DESIGN
設計
ご希望に沿った最適な構造を設計
-
SHEET METAL
板金
大小問わず自社で板金加工・組立
-
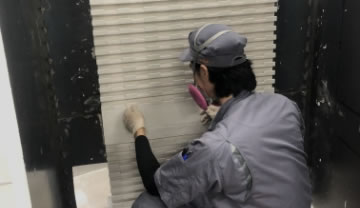
FURNACE BUILDING
築炉
伝統の築炉技術を継承
-
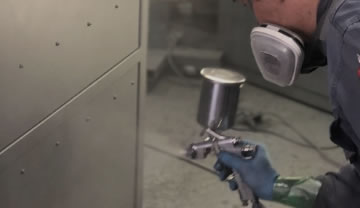
PAINTING
塗装
ご要望に応じた塗装色に対応
-
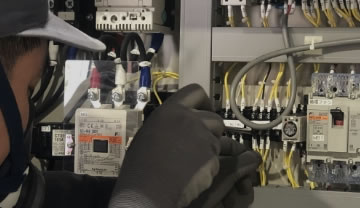
CONTROL PANEL
制御盤
設計から配線・組立まで全て社内製作
ELECTRIC FURNACE電気炉の基礎知識
電気炉とは、電気エネルギーを熱源としてワークを加熱する炉です。
電気炉は、ガス燃焼炉や油燃焼炉と比べて温度調節が容易で、排ガスの発生もなく熱効率が良いのが特徴です。
金属材料、セラミック、ガラス、樹脂など様々な材料の熱処理に使用されています。
電気炉は大きく分けて、抵抗炉、誘導炉、アーク炉の3種類があります。
畑電機製作所では、抵抗炉を専門で製造しています。
間接抵抗加熱炉
炉内に金属発熱体 又は 非金属発熱体を配置して、その発生する熱を放射 又は対流によって被加熱物に伝える方式
※抵抗炉の大部分は、間接抵抗加熱炉です
使用例
バッチ炉
箱形炉、マッフル炉、るつぼ炉、ポット炉、ピット炉、ベル炉(カバー炉)、台車炉、ソルトバス(塩浴炉)、真空熱処理炉など
連続炉
プッシャ炉、スラット炉ベルト炉、ロータリーキルン炉、ローラハース炉、スクリュー炉、シェーカーハース炉、ウォーキングビーム炉、トンネル炉など
直接抵抗加熱炉
加熱対象が電気導体であり、それに電極を配置して電源と接続し、直接電流を流してジュール加熱を行う方式
使用例
塩浴電極炉、ガラス溶解炉、黒鉛化炉、炭化ケイ素製造炉など
高周波誘導炉
高周波電源に接続された加熱コイルの中にワークを置き、電流を流して交番磁束を発生させると、ワーク表面に渦電流が起きて加熱されます。周波数が高いほど渦電流が多く発生し、ワーク表面が急速に加熱されます。ワークの表面に近いほど渦電流が大きく、内部に近づくほど小さくなるため、表面だけ短時間で高温にする際などに適しています。ワークの部分加熱をする事もできます。誘導炉は、電磁誘導で発熱させる方式のため、ワークは導電性のある材料に限ります。
低周波誘導炉
使用する周波数帯は、50Hz 又は60Hzです。電流密度が低いため、溶解に時間が掛かりますが、連続作業に適しています。
昨今では、高周波と低周波の両方のデメリットを緩和した中間周波の誘導炉も使われています。
直接アーク加熱炉
電極とワークの間にアーク放電を発生させて、ワークに電流を流して加熱します。
アーク放電は、電気の短絡(ショート)時に発生する火花と同様に、一瞬で高温のエネルギーを発生させます。制御が容易な上、何千℃という高温が得られやすく、不純物の混入もないため、製鋼などの金属の溶解で多く使われています。ただし、設備導入費は高額になります。
間接アーク加熱炉
電極間にアーク放電を発生させて、放射で加熱します。ワークに直接の電流は流しません。
発熱材料に電流を流すと、発熱材料には抵抗負荷があるためジュール熱が発生します。そのジュール熱を熱源としてワークを加熱します。
使用される発熱体には、金属、非金属の2種類があり、使用雰囲気、使用温度などによって材料を選定します。
| 名称 | 特長 | 最高使用温度 | |
|---|---|---|---|
| 金属発熱体 | ニクロム系 | ニッケルとクロムの合金で冷間加工が容易。 耐酸化性及び高温強度に優れ、発熱体として広く使用。 |
1,150℃ |
| 鉄クロム系 | 鉄とクロムの合金で、ニクロム系と同じ冷間加工が容易で、より高温での使用が可能。 | 1,300℃ | |
| カンタル合金系 | 発熱体温度1400℃まで使用でき、多くの工業炉で使用。スウェーデン製。 | 1,400℃ | |
| 白金系 | 長時間の高温使用は不可。材料費は高額。 | 1,600℃ | |
| モリブデン | 不活性ガス雰囲気中、もしくは真空中でのみ使用可能。 | 1,800℃ | |
| タングステン | 不活性ガス雰囲気中、もしくは真空中でのみ使用可能。電球用フィラメント等でも使用。 | 2,400℃ | |
| 非金属発熱体 | 炭化ケイ素 | ニクロム系と比べ、発熱量が多く取れ、非金属系では一番多く使用される。 | 1,650℃ |
| 二珪化モリブデン | 様々な形状があり、劣化が少なくヒーター寿命が長い。 | 1,800℃ | |
| ジルコニア | 1,300℃以上で使用。温度が上がると抵抗値が急激に低下。 | 1,800℃ | |
| ランタンクロマイト | 酸化雰囲気でも安定して使用が可能。セラミックス系の材質。 | 1,900℃ | |
| 黒鉛 | 超高温での使用が可能。不活性ガス雰囲気中、もしくは真空中でのみ使用可能。酸化雰囲気では燃焼するため使用不可。 | 1,800℃ | |
※最高温度は表面負荷や線径、ガス雰囲気等によって異なります。
※非金属発熱体は一般的に耐熱性に優れていて高温で使用可能ですが、その反面、硬くてもろい性質があり、取り扱い上で破損しやすいなど衝撃抵抗性が弱いデメリットもあります。
HEAT TREATMENT熱処理について
熱処理の種類
- 焼入れ
- 焼戻し
- 焼なまし
- 焼ならし
- 調質
- 固溶化熱処理
- 時効処理・析出硬化処理
- サブゼロ処理
焼入れ
鋼を変態点以上に加熱した状態から、すみやかに急冷して硬度を得る熱処理です。
「変態」:金属の結晶構造が変化することで性質も変わること
焼入れでは、変態点温度以上に加熱をしてオーステナイト組織に変え、鉄原子の間に炭素原子を多く入り込ませます。その後、急速に冷却をする事で、鉄原子の中に多くの炭素原子を閉じ込めて窮屈な状態=硬い組織(マルテンサイト組織)にする事で、焼入れ前より硬くなります。
炭素量が多いほど硬くなり、逆に普通の鉄は炭素がほどんど入っていないため、硬くなりません。
鋼材により冷える速さは違うため、水冷と油冷があります。炭素鋼のように熱の伝わる速さが遅い鋼材は水冷し、ダイス鋼などは冷却速度の遅い油冷になります。
なお、油冷の鋼材は水冷でも焼きは入りますが、早く冷えすぎるため焼ひずみや焼割れが生じやすいので危険です。
焼戻し
焼入れした後、鋼の内部応力(残留応力)、内部ひずみを低減させ、靭性を得るために再加熱する熱処理です。焼入れしたままでは、マルテンサイト組織で非常に硬いが、内部組織が安定していないため質が弱く、そのままでは使用できません。
焼戻し温度は大きく分けると2通りあり、550~600℃程度の高温焼戻しと、200℃以下の低温焼戻しがあります。いずれも冷却方法は空冷が一般的です。